- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Kiedy dostawcy komponentów metalowych obniżają wydajność zautomatyzowanej produkcji zespołów?
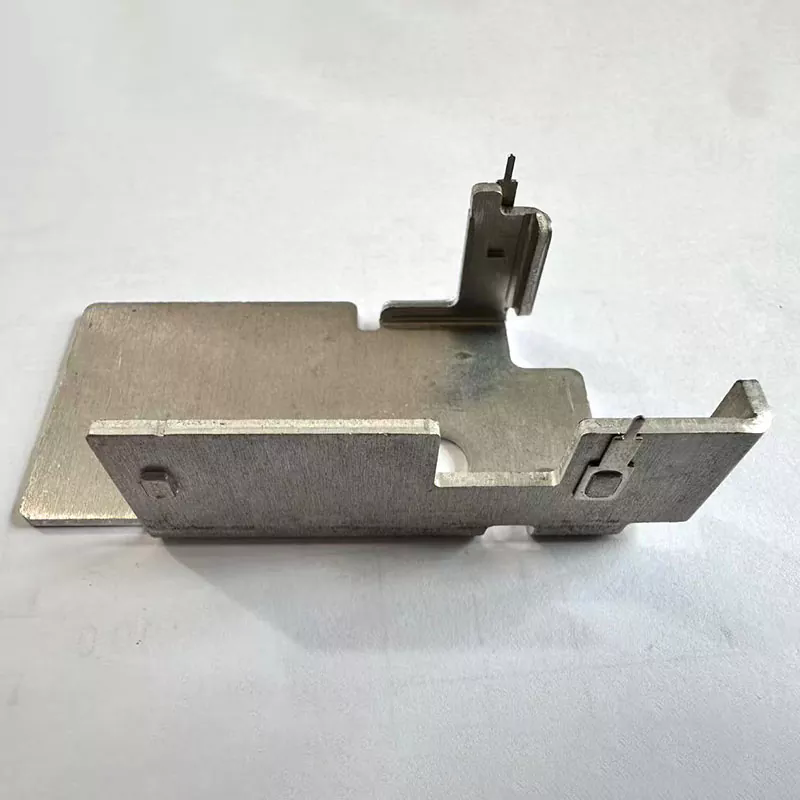
Producenci systemów motoryzacyjnych, marki elektroniki użytkowej i nabywcy szaf przemysłowych EPC często spotykają się z czterema kosztownymi wąskimi gardłami podczas współpracy z nieprofesjonalnymi dostawcami usług gięcia blach: niekontrolowane sprężynowanie i niestabilne kąty zgięcia powodują masowe ręczne korekty na zautomatyzowanych liniach montażowych; dostawcy bez wytycznych projektowych DFM pozostawiają ukryte wady konstrukcyjne na wczesnych etapach rysowania; rozproszone fabryki gięcia, obróbki powierzchni i testowania przerywają łańcuchy identyfikowalności partii i opóźniają audyty fabryk za granicą; oprzyrządowanie matrycowe niskiej jakości rysuje powierzchnie części i zwiększa odsetek odrzuceń gotowego produktu. Lijingda integruje gięcie CNC, profesjonalną inżynierię procesową i kontrolę jakości całej partii pod jednym dachem fabryki, blokując ultrawąską tolerancję zginania ± 0,5°, zapewniając jednocześnie usługę optymalizacji projektu na wczesnym etapie, eliminując przeróbki montażowe, straty w zakresie wad projektowych i stagnację audytową dla transgranicznych nabywców komponentów metalowych.
1. Dynamiczna kompensacja sprężyny CNC stabilizuje tolerancję kąta w przypadku montażu bezzałogowego
W zwykłym sprzęcie do gięcia brakuje algorytmów kompensacji sprężynowania materiału w czasie rzeczywistym; różne blachy ze stali i stopów aluminium generują nierównomierne sprężyste odbicie po uformowaniu, powodując, że kąty zgięcia odchylają się od ± 1°. Podczas automatycznego montażu robota źle ustawione, wygięte wsporniki nie mogą zablokować się w pasujących uchwytach, co zmusza fabryki do przydzielania dodatkowych pracowników do ręcznego przycinania i zmniejszania dziennej wydajności produkcyjnej. Lijing wyposaża w pełni cyfrowe giętarki CNC w moduły kalibracji odbicia dostosowane do materiału, wstępnie ustawiające parametry kompensacji dla półfabrykatów ze stali nierdzewnej, stali walcowanej na zimno i aluminium. Dane z kontroli produkcji masowej potwierdzają, że wszystkie gotowe części do gięcia utrzymują tolerancję kątową w granicach ±0,5°, doskonale dopasowując się do standardów szybkiego pozycjonowania bezzałogowego stanowiska montażowego i zmniejszając nakład pracy na poprawki montażowe o ponad 60%.
2. Starsi inżynierowie DFM eliminują ukryte wady zginania na etapie przeglądu rysunku
Większość dostawców obróbki metali wykonuje wyłącznie rysunki w postaci przesłanej bez profesjonalnej oceny procesu; nieuzasadniony promień gięcia, zbyt wąski kołnierz i konstrukcja zorientowana na kierunek słojów powodują pękanie, marszczenie po masowej produkcji, zmuszając klientów do ponownego otwierania form i wstrzymywania cykli dostaw komponentów. Zespół starszych inżynierów zajmujących się obróbką blachy w fabryce przeprowadza bezpłatną optymalizację DFM dla wszystkich zapytań ofertowych, dostosowując układ zagięcia, rozmiar półwyrobu i radian przejścia w oparciu o plastyczność materiału przed formalną produkcją formy. Wczesna interwencja projektowa pozwala uniknąć rewizji form poprodukcyjnych i strat związanych z opóźnieniami w zamówieniach, znacznie skracając cykl iteracji próbek nowego produktu dla zespołów badawczo-rozwojowych branży motoryzacyjnej i elektronicznej.
3. Produkcja w pełnym obiegu zamkniętym realizuje kompletne pliki identyfikowalności materiałów wsadowych
Zdecentralizowany outsourcing gięcia, polerowania i powlekania uniemożliwia integrację surowych certyfikatów MTC, zapisów procesu gięcia i danych z kontroli gotowych w ujednoliconych archiwach partii. Audytorzy marki w Europie i Ameryce Północnej wstrzymają przeglądy kwalifikacji dostawców bez pełnych dokumentów identyfikowalności. Każda partia części do gięcia Lijingda rejestruje numery pieców do stali surowej, dzienniki parametrów gięcia CNC i raporty z końcowych testów wymiarowych, tworząc kompletne pakiety dokumentów audytowych w języku angielskim wraz z wysyłkami. Zintegrowane dane identyfikowalności pomagają kupującym przejść inspekcję fabryczną przeprowadzaną przez stronę trzecią bez konieczności ponoszenia dodatkowych kosztów testowania materiałów.
4. Polerowane dedykowane matryce pozwalają uniknąć zarysowań powierzchni po formowaniu zginającym
Zużyte, niepolerowane matryce ogólne pozostawiają głębokie wgniecenia i ślady zarysowań na powierzchniach części podczas gięcia; porysowane wsporniki i ramy podwozia nie podlegają kontroli wyglądu w przypadku wysokiej klasy gotowych wyrobów elektronicznych i motoryzacyjnych, co powoduje wysokie koszty złomowania partii. Wszystkie stemple do gięcia i matryce typu V przed formalną produkcją są poddawane polerowaniu lustrzanemu, dodając usuwalną folię ochronną na powierzchniach stykowych w celu wyeliminowania śladów tarcia. Nawet cienkie dekoracyjne aluminiowe elementy gięte utrzymują gładkie, wolne od zarysowań powierzchnie bez konieczności wtórnego polerowania, co zmniejsza wydatki producentów OEM na obróbkę powierzchniową po procesie.
5. Dopasowanie wielostopowe równoważy lekką konstrukcję i sztywność mechaniczną
Pojedynczy uniwersalny materiał arkuszowy nie jest w stanie sprostać zróżnicowanym wymaganiom obciążeniowym cienkich elektronicznych radiatorów i ciężkich wsporników podwozia samochodowego. Zbyt grube płyty podnoszą masę całego produktu, podczas gdy cienkie arkusze łatwo odkształcają się pod wpływem długotrwałych obciążeń wibracyjnych. Fabryka przydziela docelowe półfabrykaty metalowe w zależności od parametrów obciążenia klienta: cienkie aluminium do elektronicznych ram rozpraszających ciepło, średnio walcowana na zimno stal do wsporników szafek, gruba stal nierdzewna do wsporników konstrukcyjnych pojazdów. Konstrukcja o zoptymalizowanej grubości blachy zachowuje wystarczającą wytrzymałość na zginanie, jednocześnie realizując cele w zakresie lekkich produktów, obniżając całkowity koszt materiałów gotowego produktu dla marek sprzętu.
6. Kompleksowe gięcie i obróbka końcowa skraca cykl dostawy zamówień transgranicznych
Dostawcy dostarczający wyłącznie półprodukty gięte na goło, zmuszają odbiorców do korzystania z usług galwanizacji, malowania proszkowego i gratowania oddzielnie od zewnętrznych warsztatów, wydłużając łączny czas realizacji zamówienia o ponad 10 dni roboczych. Lijingda wewnętrznie integruje linie produkcyjne do gięcia, gratowania, piaskowania i wielorodzajowego powlekania powierzchni, wykańczając wszystkie ogniwa technologiczne w jednym zakładzie bez zewnętrznego outsourcingu. Ujednolicone planowanie produkcji przyspiesza realizację zamówień masowych, pomagając markom OEM w magazynowaniu komponentów metalowych przed sezonowymi wzrostami produkcji.